

132
钢铁酸洗废水的资源化路线:酸回收、铁盐回收与零排放怎么选?
钢铁行业的酸洗工序用于去除热轧带钢表面的氧化铁皮,产生的废酸与漂洗水是典型的强酸、高铁、高氯废水。传统做法是石灰中和后压滤外运,每吨废酸要消耗约 0.3~0.5 吨石灰,同时产生大量含水率 60%~80% 的污泥,酸和铁全部变成处置成本。
更合理的思路是把废酸当资源看待:先回收游离酸,再把铁变成可销售的铁盐或氧化铁粉,最后用膜浓缩与蒸发结晶把剩余水量减到最小。三条路线的取舍取决于酸种、规模与下游条件,而不是单看设备报价。
? 先看水质:三类酸洗废水的差别
盐酸酸洗废液最常见,热轧与冷轧机组都有。其游离酸约 1%~5%(10~50 g/L HCl),二价铁 80~150 g/L,pH 值 0.5~2,氯离子浓度高。由于氯化亚铁溶解度大,废液可以做高浓度浓缩而不结晶,这正是盐酸适合焙烧再生、也适合蒸发减量的原因。
硫酸酸洗废液的游离酸更高,通常 5%~10%,铁以硫酸亚铁形式存在,冷却即可结晶析出七水硫酸亚铁(绿矾)。这条路线的产品是铁盐,但硫酸本身无法低成本再生,末端仍要处理母液。
不锈钢混酸酸洗(氢氟酸 + 硝酸)最棘手,含氟 3~8 g/L、硝酸根数十 g/L,腐蚀性极强。氟必须先行去除,否则后续膜与换热面会被氟化钙结垢快速堵死。
♻️ 路线一:扩散渗析回收游离酸
扩散渗析利用阴离子交换膜的选择透过性,在浓度差驱动下让游离酸透过、金属离子被截留,不需要外加电场。游离酸回收率通常 70%~90%,铁透过率一般低于 10%,回收酸浓度可达原酸的 80%~90%,能直接返回酸洗槽补酸。
这条路线适合游离酸占比高(大于 2%)、日废酸量 20~200 立方米的机组。优点是运行成本低,主要是膜更换与泵电耗,操作简单、无高温高压;局限也很清楚——它只回收游离酸,结合在氯化亚铁里的氯仍留在残液里,残液还要进后续减量或中和工序。
? 路线二:焙烧再生,把废酸变回新酸
盐酸废液经预浓缩后喷入焙烧炉,在 400~800 摄氏度下氯化亚铁水解,生成氧化铁与氯化氢气体;氯化氢经吸收塔得到 18%~20% 的再生盐酸,返回酸洗线继续使用。酸再生率可达 99% 以上,副产氧化铁粉纯度较高,可作为颜料或磁性材料原料外售。
这是大型冷轧酸洗机组的主流方案,处理量通常在 200 立方米/日以上,实质是把“废酸处置费”转换成“再生酸 + 氧化铁粉”的收益。代价是投资大、存在高温与氯化氢腐蚀,且对预处理要求严格:油脂、硅和固体颗粒必须提前去除,否则喷嘴堵塞与炉膛结瘤会频繁停机。规模不足时,单位处理成本往往高于委外处置。
⚙️ 路线三:膜浓缩 + MVR蒸发结晶,末端减量到零
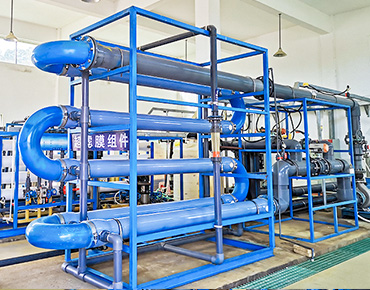
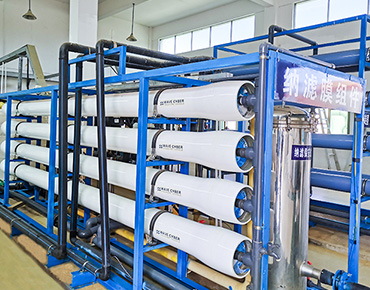
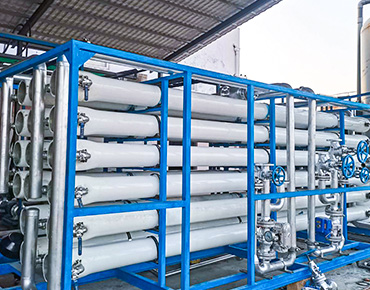
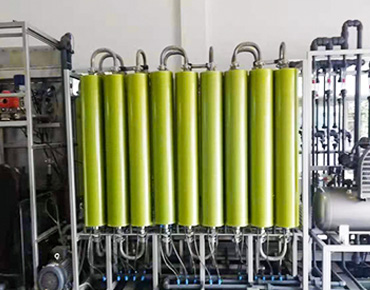
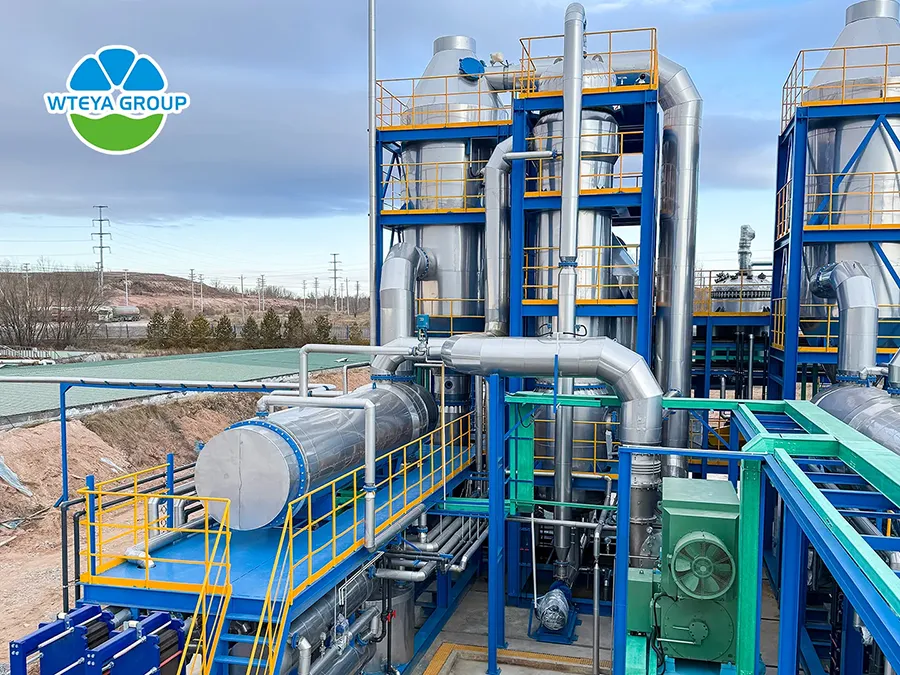
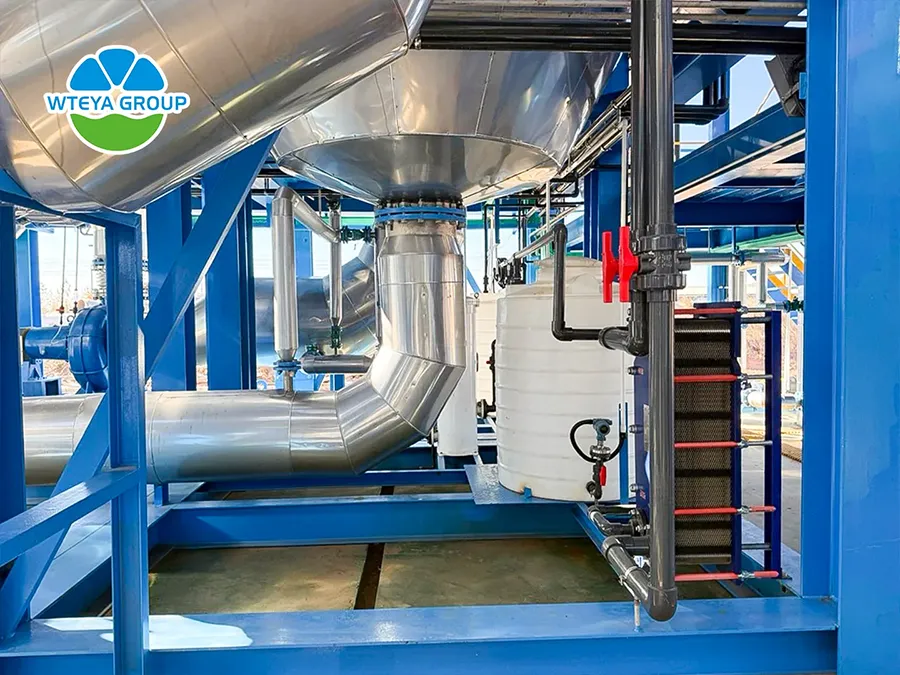
对没有酸再生条件、或混酸含氟等无法简单再生的废液,常用“预处理 + 膜浓缩 + MVR蒸发结晶”把废液减量 90%~95%。膜系统先把酸与盐浓缩到 10%~15%,再由 MVR蒸发器蒸发结晶;冷凝水电导率可控制在 50 微西门子/厘米以下,优化后可低于 10 微西门子/厘米,回用于漂洗或酸雾喷淋。
MVR 的吨水蒸发电耗通常在 25~50 度,取决于沸点升高与压缩比;结晶盐含水率 3%~5%,是危废还是可资源化产品需按成分鉴别。这条路线不回收酸,但把液体危废变成少量固体加可回用水,适合日水量 50~300 立方米、以合规为首要目标的产线。
? 三条路线怎么组合
按规模判断:日废酸量小于 20 立方米,委外处置或间歇式中和更现实;20~200 立方米,优先扩散渗析回收游离酸,再用膜浓缩与蒸发做末端减量;大于 200 立方米的盐酸酸洗机组,优先焙烧再生,酸与铁粉双回收。
按酸种判断:盐酸走焙烧再生最经济;硫酸走结晶回收绿矾,母液再中和或蒸发;混酸必须先两级除氟(钙盐沉淀或树脂),再进膜与蒸发系统,顺序颠倒会直接毁掉膜元件与换热器。
按下游判断:自有酸洗线、有氧化铁粉销售渠道,选焙烧再生;没有下游、只求合规,选膜浓缩加 MVR;园区有集中废酸处置能力,则只做减量与达标纳管,把资源化留给专业处置单位。
? 设计与运行的五个控制点
第一是材质。氯离子高于 5000 mg/L 的工段应选 2205 双相钢或钛材,含氟工况补石墨或 PP;碳钢与 304 在这类介质里寿命极短,省下的采购差价会在两年内以检修形式还回去。
第二是预处理。酸洗液带油脂、硅和酸洗污泥,进膜前必须除油除硅、控制悬浮物,否则膜通量衰减速度会远超设计预期。
第三是结垢与清洗。硫酸钙、氟化钙的饱和指数要按全年最高温度核算,清洗周期通常 30~60 天;清洗药剂与废液要纳入水平衡,不能形成二次污染。
第四是冷凝水回用边界。电导率、氯离子达标才可回到漂洗段,否则只能进污水站;回用点越高,对水质与监测的要求越严。
第五是盐的出路。结晶盐是否属于危废,要按当地鉴别标准做浸出毒性检测,不能默认可外售;这一步在方案阶段就要确认,避免投产后再改工艺。
运行层面最常见的问题是只算设备投资、不算处置账。把石灰消耗、污泥外运、危废处置费、新鲜酸采购与回用水收益放进同一张表,多数项目能在 2~4 年看到回收期;反过来,当地处置费很低、新鲜酸便宜时,资源化路线未必比中和更划算。
✅ 落地建议
建议分两步走。第一步做 3~7 天的水质全分析,包括游离酸、总铁、氯、氟、油、悬浮物与含盐量,用真实数据锁定路线;第二步按“回收 + 减量 + 兜底”设计,保留一条中和应急线,避免单一环节故障导致整条酸洗线停摆。
资源化不是把设备堆在一起,而是让酸、铁、水三条物料线各自找到出口:酸回到酸洗槽,铁变成铁盐或氧化铁粉,水回到漂洗段,剩下的少量固体按规范处置。把这四件事在方案阶段讲清楚,项目才不会在调试期反复改流程。
从设计到交付,威特雅全程负责
威特雅为钢铁酸洗废液提供从酸回收、膜浓缩到MVR蒸发器蒸发结晶的成套方案,工艺设计、设备制造、现场安装、调试验收、运维保障由同一团队负责。
系统按水质、水量与场地定制,可对接高浓度废水预处理与废水零排放整体交付,冷凝水经中水回用系统回到产线。
咨询热线:0769-85038001 | 邮箱:info@wteya.com | 官网:www.wteya.net
一、关于威特雅
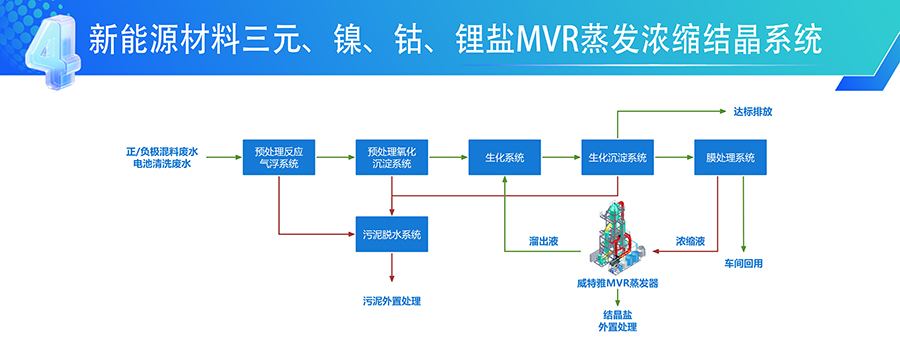
威特雅是一家从事蒸发浓缩(结晶)系统及智能化流体装备解决方案的高新技术企业。近二十年专注于蒸发、结晶、分离等产品技术的研发,集设计、制造、安装、调试、售后、运维为一体的集成服务商,服务客户2000余家,项目遍布全国30余省市。
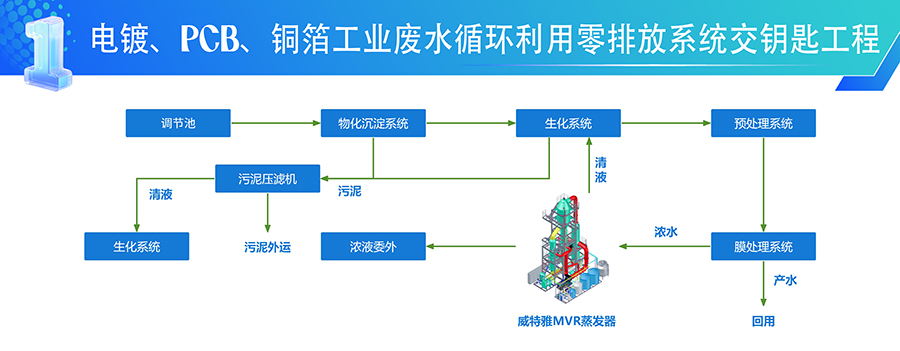
威特雅致力于以工业废水零排放及资源化利用蒸发系统为核心,针对电镀、PCB、金属表面处理行业、新能源锂电行业、半导体、煤化工、页岩气及石油化工行业等领域,为客户提供工业废水处理零排放“交钥匙”工程解决方案,并提供蒸发系统租赁和运营服务。
二、主营业务
威特雅提供电镀废水、PCB废水、铜箔废水、高盐废水、石油化工废水、电池废水、燃煤电厂废水、乳化液废水、危废液、油田废水等领域的废水循环使用零排放整体解决方案和资源化利用方案,整套“交钥匙”工程。
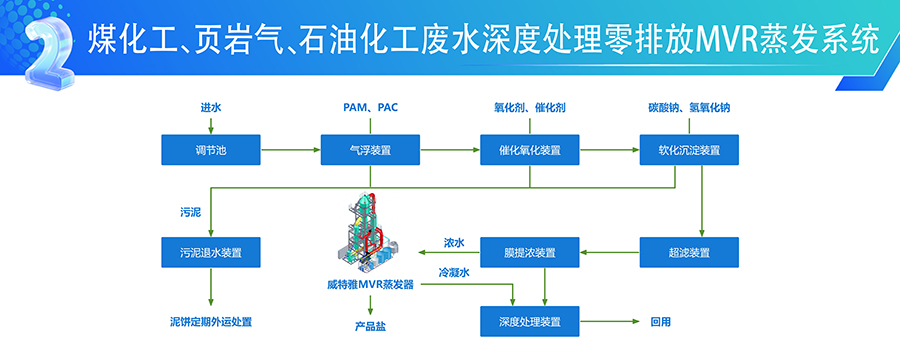
威特雅致力于客户实现废水零排放—浓盐水分盐结晶,达到水、无机盐等有价物质的资源化利用。威特雅提供整体MVR蒸发系统、多效蒸发系统、浓缩蒸发结晶系统、母液干化蒸发系统的销售、租赁和运营服务。
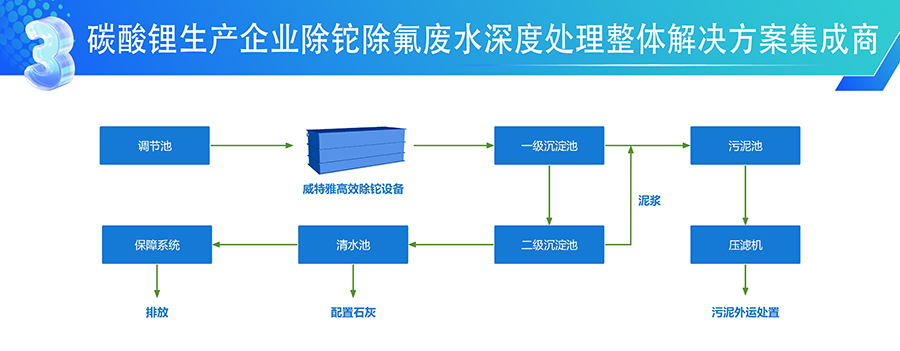
威特雅优化组合工艺,研制新型高效除铊除氟设备,能够实现碳酸锂生产废水和生产工艺母液的净化,有效解决铊、氟等有害物质的排放问题。
三、核心产品
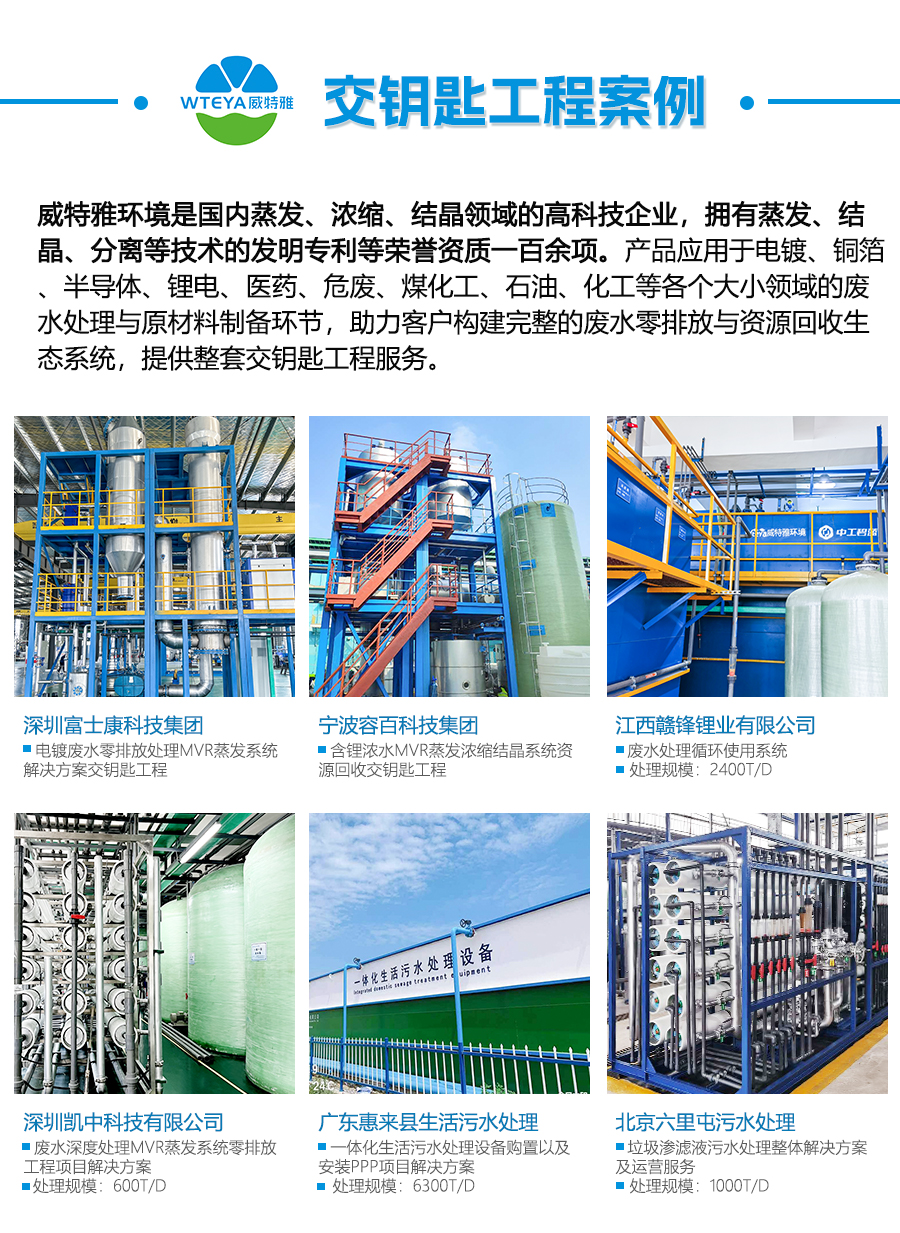
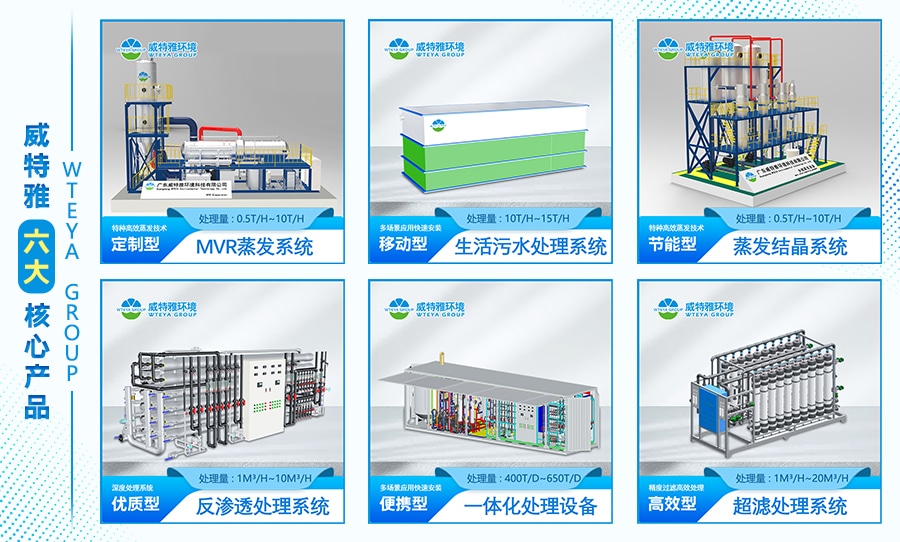
四、项目案例
威特雅服务客户包括宁德时代、比亚迪、富士康等知名企业,在MVR蒸发、废水零排放、渗滤液处理等领域拥有大量成功案例,可根据客户需求进行深度定制。
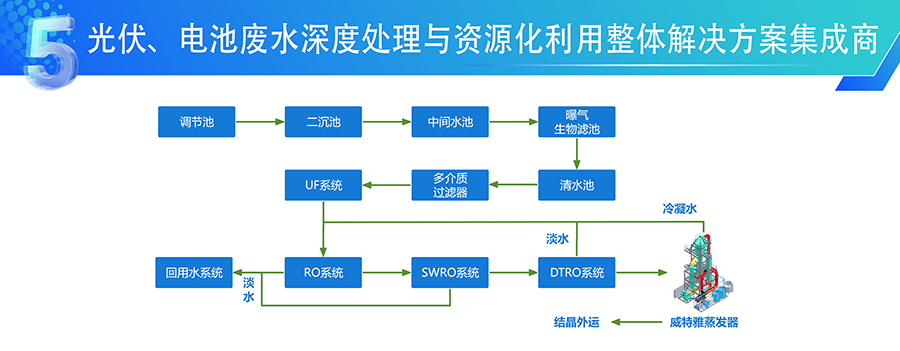
五、核心实力
威特雅拥有发明专利20+项,实用新型专利43项,总专利近200项;通过ISO9001、ISO14001、ISO45001、CE、RoHS、SGS认证;年产能500台以上,MVR蒸发器100台以上,设备稳定率99%以上。

上一篇
没有了
最新资讯
Wteya Product Center
产品中心
与众多优质客户建立长期合作关系
合作客户




免费获取报价